-
+86-13791972057
-
नंबर 3009, टावर 3, झुओयू सेंचुरी सेंटर, नंबर 31वां लोंगचेंग रोड, क़िंगदाओ, शेडोंग, चीन


+86-13791972057
नंबर 3009, टावर 3, झुओयू सेंचुरी सेंटर, नंबर 31वां लोंगचेंग रोड, क़िंगदाओ, शेडोंग, चीन









2026-11-18
सुबह चार बजे किसी बेकरी में जाएं और जिन दो चीजों के गलत होने की सबसे अधिक संभावना है, वे अदृश्य हैं। प्रूफ़िंग कक्ष 82% के बजाय 68% सापेक्ष आर्द्रता पर हो सकता है, और ओवन का भाप वाल्व बारह के बजाय चार सेकंड के लिए खुल रहा हो सकता है। न ही किसी डिस्प्ले पर दिखाई देता है जिसे कोई भी देखता है। दोनों नब्बे मिनट बाद चपटी रोटियों, फीकी पपड़ी, या एक बैच के रूप में दिखाई देते हैं जिसे योजना के अलावा किसी अन्य चीज़ के रूप में बेचा जाना है।
यही चीज़ बेकरी स्टीम उपकरण को असामान्य बनाती है। अधिकांश प्रक्रिया उद्योगों में भाप एक हीटिंग माध्यम है - यह एक बर्तन में ऊर्जा ले जाती है और तापमान आने पर काम पूरा हो जाता है। बेकरी में भाप अधिकतर नमी का माध्यम होती है। यह एक कक्ष को नम करता है ताकि आटा छिल न जाए, और यह ओवन के वातावरण को कुछ सेकंड के लिए गीला कर देता है जिसमें एक रोटी यह तय करती है कि वह कितनी ऊपर उठेगी। तापमान मायने रखता है, लेकिन आर्द्रता वह चर है जो गुणवत्ता तय करती है, और आर्द्रता वह चर है जिसे अच्छी तरह से नियंत्रित करना सबसे कठिन है।
इस गाइड में तीन कर्तव्यों को शामिल किया गया है - प्रूफिंग, बेकिंग और उनके बाद होने वाली सफाई - साथ ही स्वच्छता का प्रश्न जो तब उठता है जब भाप उत्पाद से मिलती है, और वे पैरामीटर जिन्हें किसी सिस्टम को उद्धृत करने से पहले तय किया जाना है।
बेकरी स्टीम उपकरण सामान्य प्लांट-इंजीनियरिंग गाइड में शामिल औद्योगिक उपकरणों से तीन तरीकों से भिन्न होता है।
भार छोटा है लेकिन सटीकता की मांग करता है। एक प्रूफ़िंग रूम या रैक ओवन एक प्रक्रिया पोत की आवश्यकता का एक अंश खींचता है। इसके बजाय जो मांग करता है वह है बढ़िया नियंत्रण: कुछ प्रतिशत बिंदुओं के भीतर एक आर्द्रता बैंड, और एक भाप वाल्व जो एक समय में सेकंड के लिए सफाई से खुलता और बंद होता है।
कर्तव्य रुक-रुक कर और दोहराया जाता है। एक ओवन पूरे दिन प्रत्येक बैच में कुछ सेकंड के लिए भाप डाल सकता है। यह एक वाल्व है जो प्रति शिफ्ट में दर्जनों बार साइकिल चलाता है, जिससे जोर पड़ता है तेजी से भाप उत्पादन और जब मांग अधिकतर शून्य होती है तो जनरेटर कैसे व्यवहार करता है।
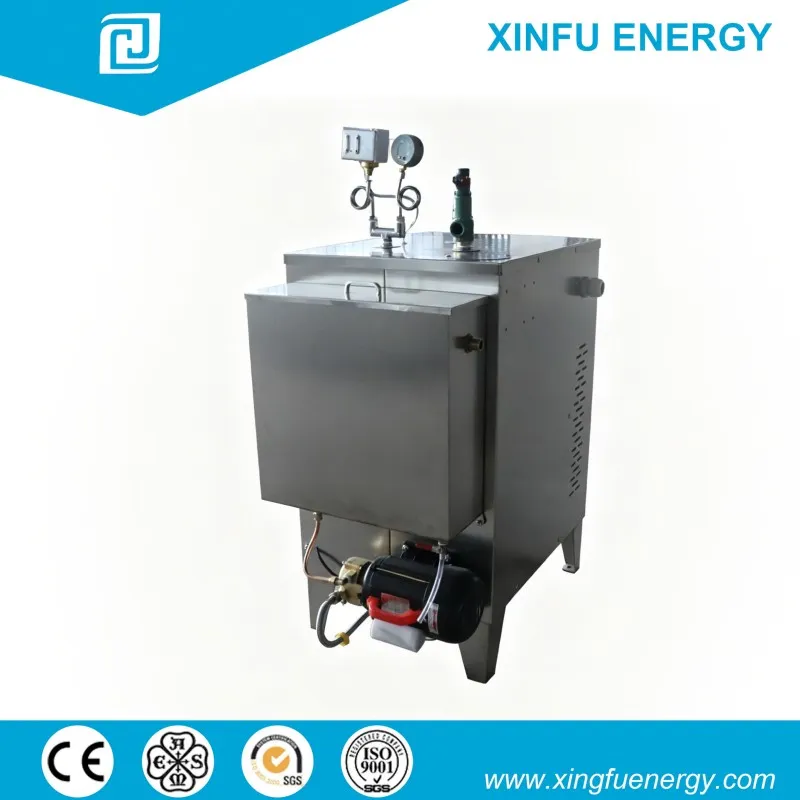
भाप उत्पाद तक पहुंच सकती है. आटे को चारों ओर से ओवन चैम्बर में इंजेक्ट किया जाता है। भाप में जो कुछ भी है - उपचार रसायन, कैरी-ओवर, गंध - बेकिंग वातावरण में है। यह वह बिंदु है जहां एक सामान्य प्रयोजन भाप प्रणाली और एक बेकरी-ग्रेड एक अलग हो जाते हैं, और इसकी चर्चा नीचे अपने स्वयं के अनुभाग में की गई है।
एक प्रूफ़िंग कक्ष लगभग 30-38 डिग्री सेल्सियस और 75-85% सापेक्ष आर्द्रता पर आटा रखता है, जिसमें एक सार्वभौमिक नियम के बजाय उत्पाद द्वारा और बेकरी के स्वयं के अनुभव द्वारा निर्धारित सटीक बैंड होता है। तापमान आसान आधा है, और यह आमतौर पर एक अलग मार्ग से आता है - एक भाप का तार या चैम्बर की हवा को गर्म करने वाला गर्म पानी का सर्किट - यही कारण है कि तापमान और आर्द्रता अक्सर एक के बजाय दो अलग-अलग नियंत्रण लूप होते हैं। आर्द्रता कठिन हिस्सा है, क्योंकि कक्ष गर्म है, आटा इसमें नमी को वाष्पित कर रहा है, और कमरे में प्रत्येक ठंडी सतह दिन के दौरान किसी समय ओस बिंदु से नीचे गिर जाती है।
उस आर्द्रता का उद्देश्य विशिष्ट है: यह आटे की सतह को सूखने से बचाता है। एक सतह जो सूख जाती है वह एक त्वचा बनाती है, त्वचा प्रूफिंग के दौरान और ओवन में विस्तार को रोकती है, और परिणाम कम मात्रा के साथ एक रोटी होती है, एक तंग टुकड़ा और, चरम मामलों में, उस तरफ एक आंसू होता है जहां परत आंतरिक विस्तार से पहले सेट होती है।
उस उद्देश्य से तीन व्यावहारिक परिणाम सामने आते हैं:
प्रत्यक्ष भाप इंजेक्शन भाप को चैम्बर में या एयर हैंडलर में प्रवेश कराता है। यह तेज़, सरल है और तत्काल प्रतिक्रिया देता है, जो बार-बार खोले जाने वाले प्रूफर्स के लिए उपयुक्त है। इसके विफलता मोड ओवरशूट और गीले धब्बे हैं: ट्रे स्टैक के करीब इंजेक्शन उत्पाद को एक तरफ से गीला कर देता है, और एक नियंत्रक जो एक स्तरीकृत कमरे में एकल आर्द्रता सेंसर को पढ़ता है, औसत संतुष्ट होने के बाद इंजेक्शन लगाना जारी रखेगा।
भाप से हवा में आर्द्रीकरण वितरण ग्रिड या वायु वाहिनी के अंदर कई गुना के माध्यम से भाप को पारित करता है, इसलिए नमी जेट के बजाय वायु प्रणाली द्वारा ले जाए गए वाष्प के रूप में प्रवेश करती है। यह प्रतिक्रिया करने में धीमा है और इसके लिए उचित रूप से डिज़ाइन किए गए वायु पथ और एक अच्छी तरह से लगाए गए सेंसर की आवश्यकता होती है, लेकिन यह उत्पाद पर अधिक समान जगह और कम संक्षेपण पैदा करता है।
अधिकांश बेकरी में प्रत्यक्ष इंजेक्शन के साथ-साथ एक परिसंचारी पंखे की व्यवस्था होती है, और उस व्यवस्था की गुणवत्ता यह तय करती है कि प्रूफिंग रूम काम करेगा या नहीं। जहां एक प्रूफर को रेट्रोफिट किया जाता है, वहां पूछने लायक पहला सवाल यह है कि हवा वापसी के सापेक्ष भाप कहां प्रवेश करती है, न कि जनरेटर प्रति घंटे कितने किलोग्राम का उत्पादन कर सकता है।
प्रूफ़िंग रूम एक इनक्यूबेटर है। यह गर्म, आर्द्र और भोजन से भरपूर है। कंडेनसेट छत पर, ट्रे रैक दरारों में और चैम्बर की ठंडी सतहों पर एकत्रित होता है, और वह कंडेनसेट एक विकास माध्यम है।
यह उपकरण से जो पूछता है वह मामूली लेकिन विशिष्ट है:
इनमें से किसी को भी किसी विशेष स्वच्छ स्किड की आवश्यकता नहीं है। इसके लिए जरूरी है कि स्टीम सिस्टम को बाद में उस पर बोल्ट लगाने के बजाय कमरे को ध्यान में रखकर डिजाइन किया जाए।
जब आटा गर्म ओवन में प्रवेश करता है, तो दो प्रक्रियाएं प्रतिस्पर्धा करती हैं: गैसों और जल वाष्प के गर्म होने पर आंतरिक भाग फैलता है, और सतह सूख जाती है और परत में सेट हो जाती है। यदि सतह पहले सेट हो जाती है, तो विस्तार रुक जाता है और पाव छोटा रह जाता है। भाप उन दो प्रक्रियाओं के घटित होने के क्रम को बदल देती है।
आटे पर भाप संघनित होने से एक साथ दो काम होते हैं। यह शुष्क ओवन की हवा की तुलना में कहीं अधिक तेजी से गर्मी स्थानांतरित करता है, यही कारण है कि उबली हुई रोटी जल्दी और अधिक समान रूप से फैलने लगती है। और यह सतह को गीला रखता है। गीली सतह पर पपड़ी नहीं बन सकती, क्योंकि पपड़ी बनने के लिए पहले सतह को निर्जलित करना आवश्यक होता है; जबकि मुक्त पानी रहता है, वाष्पीकरण सतह को पानी के क्वथनांक के करीब रखता है, उस सीमा से नीचे जिस पर परत जमती है। इसलिए आंतरिक भाग का विस्तार होता रहता है - यह ओवन स्प्रिंग के पीछे का तंत्र है।
वही नमी और गर्मी सतह के स्टार्च को जिलेटिनीकृत करती है। वह जिलेटिनयुक्त परत ही है जो एक क्रस्टी पाव को सूखी, मैट के बजाय इसकी चमक और इसकी पतली, कुरकुरी फिनिश देती है। एक बार जब भाप बंद हो जाती है, तो सतह का पानी तेजी से वाष्पित हो जाता है, तापमान बढ़ जाता है, परत जम जाती है, और माइलार्ड प्रतिक्रियाओं और कारमेलिज़ेशन के माध्यम से रंग विकसित होता है।
वह क्रम - गीला, विस्तारित, फिर सूखा और रंग - ओवन की भाप का पूरा योगदान है। यही कारण है कि मात्रा की तुलना में समय अधिक मायने रखता है: परत जमने के बाद जारी रहने वाली भाप मात्रा में कुछ भी नहीं जोड़ती है और परत के रंग के खिलाफ काम करना शुरू कर देती है।
टुकड़ा उसी विंडो में तय किया जाता है। कोशिकाएँ विस्तारित होती हैं जबकि सतह अभी भी विस्तार योग्य होती है; यदि विस्तार जल्दी रुक जाता है, तो वे कोशिकाएँ छोटी रह जाती हैं और आंतरिक भाग खुले होने के बजाय एक तंग, असमान संरचना के साथ सेट हो जाता है। इसलिए परत का रंग और आंतरिक संरचना एक ही चर पर निर्भर करती है - सतह कितनी देर तक गीली रही - हालांकि वे इससे विपरीत चीजें चाहते हैं: संरचना को उस खिड़की की जरूरत होती है, जबकि रंग को खत्म होने की जरूरत होती है।
डेक ओवन आम तौर पर बेक की शुरुआत में वाल्व या डेक में स्टीम इनलेट के माध्यम से भाप को बेकिंग चैंबर में इंजेक्ट किया जाता है। बेकर इसे मैन्युअल रूप से खोलता है या स्टीम टाइमर इसे करता है, और कई डेक पर मात्रा अभी भी सेंसर के बजाय चैम्बर के लुक से आंकी जाती है।
रैक और रोटरी ओवन भाप को परिसंचारी वायु धारा में या सीधे सोलनॉइड वाल्व के माध्यम से कक्ष में इंजेक्ट करें, अक्सर चक्र की शुरुआत में एक समयबद्ध पल्स पर और उसके बाद वेंटिंग।
सुरंग ओवन प्रवेश द्वार पर एक अलग भाप क्षेत्र होता है, और सेंकने के समय के सापेक्ष उस क्षेत्र की लंबाई यह निर्धारित करती है कि आर्द्र परिस्थितियों में कितना सेंकना होता है। एक सुरंग में, भाप क्षेत्र एक डिज़ाइन पैरामीटर है, संचालन नहीं।
तीनों के लिए, उपयोगी प्रश्न एक ही है: वाल्व बंद होने के बाद चैम्बर वास्तव में कितने समय तक आर्द्र रहता है? छोटे वेंट वाला एक बड़ा ओवन बड़े निष्कर्षण पंखे वाले छोटे ओवन की तुलना में अधिक समय तक नमी बनाए रखता है, और एक से दूसरे में कॉपी किया गया प्रोग्राम अलग-अलग ब्रेड का उत्पादन करेगा।
बहुत कम. विस्तार समाप्त होने से पहले पपड़ी जम जाती है। लक्षण: कम मात्रा, कड़ा टुकड़ा, एक परत जो पकी हुई दिखती है लेकिन रोटी भारी है। यह उन बेकरियों में एक आम गलती है जिन्होंने ऊर्जा बचाने के लिए हाल ही में ओवन बदले हैं या भाप के समय में कटौती की है।
बहुत ज्यादा. परत बहुत लंबे समय तक गीली रहती है, रंग विकास में देरी होती है, और रोटी नरम, पिलपिला परत के साथ पीली निकलती है - और, एक सुरंग में, एक गीली पट्टी के साथ जहां भाप क्षेत्र समाप्त होता है।
गीली भाप. शुष्क वाष्प के बजाय पानी की बूंदों को ले जाने वाली भाप पानी को असमान रूप से जमा करती है, जिससे परत पर धब्बे, निशान और ट्रे में असंगत रंग बनता है। यह ओवन में पानी भी भर देता है जिसे वाष्पित करना पड़ता है, जिससे बेकिंग धीमी हो जाती है।
रासायनिक ले जाना. भोजन के संपर्क में न आने वाले उपचार रसायनों का उपयोग करने वाले सिस्टम से निकलने वाली भाप बेकिंग चैंबर में गंध ला सकती है। यह सूक्ष्म है और अक्सर आटे या किण्वन को जिम्मेदार ठहराया जाता है जब यह वास्तव में भाप होता है।
ओवन की भाप आटे को चारों ओर से घेर लेती है; उत्पाद के निकट चैम्बर सतहों पर भाप संघनित होने का प्रमाणन; डायरेक्ट-इंजेक्शन प्रणालियाँ उसी हवा में भाप डालती हैं जिसमें उत्पाद सांस लेता है। भाप तकनीकी रूप से उत्पाद को छूती है या नहीं, आवश्यकता किसी भी अन्य की तरह ही है खाद्य प्रसंस्करण संयंत्र: भाप इतनी साफ होनी चाहिए कि कोई उसका स्वाद या गंध न ले सके।
बेकरी विनिर्देश में शामिल प्रावधान:
कोई भी लेख किसी संयंत्र के अनुपालन को प्रमाणित नहीं कर सकता, और किसी को भी प्रयास नहीं करना चाहिए। जो सटीक रूप से कहा जा सकता है वह यह है: ये वे प्रावधान हैं जो खाद्य-संपर्क भाप को परिभाषित करते हैं, और संयंत्र की स्वयं की स्वच्छता ऑडिट वह जगह है जहां उन्हें सत्यापित किया जाता है।
बेकरी स्टीम की मांग शायद ही कभी एक जगह से आती हो। यह एक प्रूफ़र से आता है जो कम दर पर लगातार खींचता है, ओवन का एक सेट होता है जो प्रत्येक बेक की शुरुआत में एक छोटी पल्स खींचता है, और एक सफाई भार जो शिफ्ट के अंत में आता है। नेमप्लेट दालों के योग के आधार पर क्षमता का आंकड़ा संयंत्र की जरूरतों से कहीं बड़ा होगा; अकेले प्रूफ़र पर आधारित एक आंकड़ा ओवन को भूखा कर देगा।
व्यावहारिक दृष्टिकोण तीन नंबरों से लोड का निर्माण करना है: प्रूफ़र की निरंतर मांग, सबसे बड़ा एक साथ ओवन पल्स, और स्वच्छता ड्रा - फिर जांचें कि क्या प्रूफ़र ओवन में आग लगने के दौरान एक संक्षिप्त दबाव गिरावट को सहन कर सकता है। अधिकांश बेकरियों में ऐसा हो सकता है, क्योंकि प्रूफ़र की नमी धीरे-धीरे प्रतिक्रिया करती है। वह एकल अवलोकन अक्सर बड़े जनरेटर की आवश्यकता को दूर कर देता है।
केंद्रीय रसोई और छोटी शिल्प बेकरियां एक अलग मार्ग से एक ही निष्कर्ष पर पहुंचती हैं। उनका बेक शायद ही कभी एक लंबा अभियान होता है; इसमें कई छोटे होते हैं, प्रत्येक का अपना प्रूफिंग समय होता है, इसलिए प्रूफर और ओवन के एक ही समय में व्यस्त होने की संभावना कम होती है और वास्तविक शिखर स्थापित नेमप्लेट के सुझाव से छोटा होता है। सफ़ाई में क्या परिवर्तन होता है: प्रति शिफ्ट में अधिक उत्पाद परिवर्तन का मतलब है अधिक बार, कम समय में धुलाई। अंकगणित वही रहता है; परिवर्तन यह है कि अतिरिक्त क्षमता किस लिए है।
तीसरा कर्तव्य गणना से बाहर निकलना आसान है और अनुसूची से बाहर निकलना कठिन है। प्रूफिंग चैंबर, ओवन डेक, कन्वेयर बैंड और ट्रे रैक को शिफ्ट के अंत में साफ किया जाता है, और उस सफाई के लिए गर्म पानी आमतौर पर यही कारण है कि बेकरी को अकेले उसके ओवन की तुलना में अधिक क्षमता की आवश्यकता होती है।
दो भेद सीधे रखने योग्य हैं। पानी को साफ करना भाप के काम के बजाय एक गर्म पानी का कर्तव्य है, और इसे आम तौर पर एक ही जनरेटर से हीट एक्सचेंजर के माध्यम से या एक अलग गर्म पानी सेट से परोसा जाता है। जहां भाप का उपयोग स्वयं सतहों पर किया जाता है, यह ओवन की भाप के समान भोजन-संपर्क पक्ष से आना चाहिए, क्योंकि उत्पाद आगे उन सतहों को छूता है।
आकार देने के लिए, स्वच्छता एक ब्लॉक लोड है जो तब आता है जब कुछ भी नहीं चल रहा होता है। इसलिए यह एक बड़े जनरेटर के लिए एक कमजोर तर्क और गर्म पानी के बफर के लिए एक मजबूत तर्क है - जो कि अधिकांश बेकरी द्वारा इसे अवशोषित करने का सबसे सस्ता तरीका है।
बेकरी स्टीम सिस्टम छोटे होते हैं, और छोटे सिस्टम वे होते हैं जहां वितरण त्रुटियां हावी होती हैं। जोर देने लायक बिंदु:
एक विद्युत जनरेटर ओवन के करीब बैठ सकता है, जो बेकरी में मायने रखता है क्योंकि दूर के प्लांट रूम से लंबे समय तक चलने के कारण आमतौर पर ओवन की भाप गीली हो जाती है। प्लेसमेंट को कमरे का सम्मान भी करना होगा: बेकरी उत्पादन क्षेत्र धुल गए हैं, आटे की धूल हर जगह है, और बिना किसी सेवा पहुंच वाली दीवार के खिलाफ टिकी हुई इकाई की उपेक्षा की जाएगी।

बेकरी वास्तव में कैसे चलती है, उससे मेल खाने के लिए नियंत्रण निर्दिष्ट किए जाने चाहिए पीएलसी-आधारित नियंत्रण यह उस इकाई के बीच का अंतर है जो शेड्यूल का पालन करती है और जिस पर नजर रखनी होती है:
बेकरी स्टीम उपकरण को एकल क्षमता के आंकड़े के बजाय ओवन और प्रूफ़र शेड्यूल के अनुसार सबसे विश्वसनीय रूप से उद्धृत किया जाता है।
| वस्तु | इकाई | क्या देना है | उदाहरण (केवल उदाहरणात्मक) |
|---|---|---|---|
| प्रूफ़र निरंतर मांग | किग्रा/घंटा | प्रति कमरा स्थिर आर्द्रता पर | 40 |
| ओवन दाल की मांग | किग्रा/घंटा | प्रति ओवन, वाल्व खुलने पर | 120 |
| एक साथ ओवन | संख्या | सबसे खराब स्थिति ओवरलैप | 2 |
| इंजेक्शन की अवधि | s | प्रति बेक, प्रति ओवन प्रकार | 10 |
| उपयोग के बिंदु पर दबाव | बार (गेज) | ओवन इनलेट पर | 1.0 |
| भाप गुणवत्ता वर्ग | — | भोजन-संपर्क या परोक्ष | भोजन-संपर्क |
| स्वच्छता गर्म पानी | डिग्री सेल्सियस पर एल/एच | शिफ्ट की समाप्ति पर सफाई | 60 पर 800 |
| विद्युत आपूर्ति | वी/चरण/हर्ट्ज | विद्युत अध्ययन से | 415 / 3 / 50 |
| परिचालन के घंटे | घंटा/दिन | जिसमें स्वच्छता भी शामिल है | 16 |
| आहार जल की कठोरता | CaCO3 के रूप में पीपीएम | जल विश्लेषण | 80 |
मान अनुशंसा के बजाय प्रारूप दिखाते हैं। बेकरी लोड आमतौर पर सबसे छोटे आउटपुट बैंड में बैठता है, इसलिए 3 किलोवाट से 60 किलोवाट तक विद्युत भाप जनरेटर पहली तुलना के लिए स्वाभाविक प्रारंभिक बिंदु हैं।
दो अतिरिक्त प्रश्न एक ही बातचीत से संबंधित हैं, क्योंकि वे आम तौर पर तय करते हैं कि सिस्टम काम करता है या नहीं: ओवन कक्ष को कैसे प्रसारित किया जाता है, और प्रूफ़र की हवा कैसे वितरित की जाती है। एक आपूर्तिकर्ता जो उन दो प्रश्नों को पूछता है वह इंस्टॉलेशन का आकार तय कर रहा है; जो नहीं करता वह एक बॉक्स का आकार ले रहा है।
बेकरी स्टीम बॉयलर या जनरेटर आमतौर पर प्लांट रूम में सबसे छोटी वस्तु होती है और जिसे अक्सर खुद की देखभाल के लिए छोड़ दिया जाता है, यही कारण है कि उत्पादन को रोकने वाले अधिकांश दोष छोटे दोषों के रूप में शुरू होते हैं जिन्हें कोई भी लॉग नहीं करता है।
सिस्टम उबाऊ तरीकों से विफल हो जाता है, और इसे रोकने वाली दिनचर्या संक्षिप्त है:
बेकरी जनरेटर छोटे होते हैं, और एक छोटा जनरेटर अपने उत्पादन के सापेक्ष तेजी से बढ़ता है क्योंकि इसमें जो पानी होता है वह तेजी से पलट जाता है। हीटिंग तत्वों पर कठोरता जमा हो जाती है, आउटपुट कम हो जाता है, और अंततः कम से कम सुविधाजनक समय पर तत्व विफलता का कारण बनता है। मेकअप पानी के लिए नरमीकरण या रिवर्स ऑस्मोसिस, चालकता-आधारित ब्लोडाउन और आवधिक डीस्केलिंग शुरू से ही योजना में शामिल हैं - पहली विफलता की प्रतिक्रिया के रूप में नहीं।
बेकरी में पानी की गुणवत्ता का दूसरा पहलू होता है: स्केल और कैरी-ओवर ठोस पदार्थों को भाप में डालते हैं जो भोजन तक पहुंच सकते हैं। एक प्रणाली जो यांत्रिक रूप से ठीक है लेकिन घुले हुए ठोस पदार्थों के साथ भाप का उत्पादन करना एक गुणवत्ता जोखिम है, भले ही कुछ भी न टूटा हो।
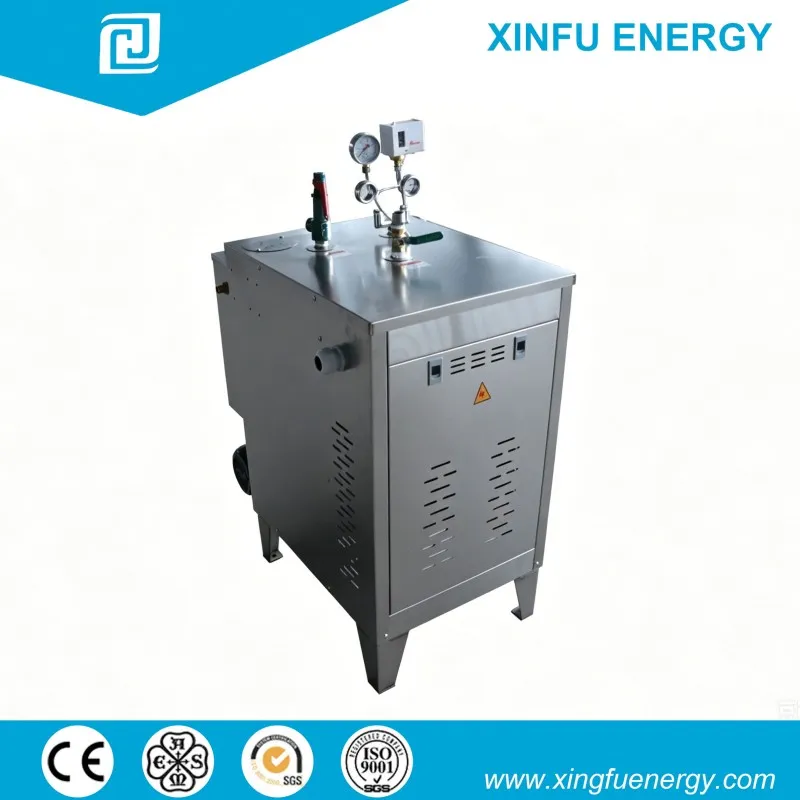
जहां भाप को ओवन में इंजेक्ट किया जाता है, वहां सूखापन और गैर-संघनित गैस सामग्री को चालू करते समय और फिर समय-समय पर जांचना उचित होता है। गीली भाप ट्रे में असमान रंग के रूप में दिखाई देती है; गैर-संघनित पदार्थ एक ओवन के रूप में दिखाई देते हैं जो स्थिति में आने में धीमा होता है और असमान रूप से गर्म होता है। कोई भी दबाव नापने का यंत्र पर दिखाई नहीं देता है।
रिकॉर्ड एक अलग कारण से मायने रखते हैं: जब किसी बैच से पूछताछ की जाती है, तो यह दिखाने की क्षमता कि उस बेक के दौरान स्टीम सिस्टम क्या कर रहा था, एक समाधान योग्य शिकायत और छूट के बीच का अंतर है।
बेकरी के लिए भाप जनरेटर का आकार प्रूफ़र के निरंतर ड्रॉ और सबसे बड़े एक साथ ओवन पल्स से होता है, न कि ओवन की संख्या से। चार ओवन वाली एक बेकरी जो कभी एक साथ नहीं जलती, उसे दो ओवन वाली बेकरी की तुलना में कम क्षमता की आवश्यकता हो सकती है। साइट में अधिक आकार और उद्धरण प्रश्न एकत्र किए गए हैं बेकरी स्टीम अक्सर पूछे जाने वाले प्रश्न.
आम तौर पर हां, बशर्ते कि ओवन इंजेक्ट होने पर प्रूफ़र एक छोटी दबाव गिरावट को सहन कर सके। यह प्रमाणकर्ता के नियंत्रण व्यवहार के बारे में एक प्रश्न है, और यह मानने के बजाय परीक्षण के लायक है।
अच्छी मात्रा के साथ पीली परत आमतौर पर बहुत अधिक भाप या भाप की ओर इशारा करती है जो बहुत लंबे समय तक रहती है, क्योंकि रंग सतह के सूखने के बाद ही विकसित होता है। दूसरी संभावना यह है कि भाप गीली है और चैम्बर कभी भी पूरी तरह से साफ नहीं होता है।
यह हो सकता है, यदि भाप में उपचार रसायन या गंध हो। उत्पाद तक पहुंचने वाली भाप को खाद्य-संपर्क उपयोग के लिए स्वीकार्य योजकों के साथ पीने योग्य पानी से उत्पादित किया जाना चाहिए, और कमीशनिंग के समय इसकी जांच की जानी चाहिए।
आम तौर पर 75-85% रेंज में, लेकिन सही आंकड़ा वह है जो उत्पाद पर संघनित हुए बिना आटे की सतह को सूखने से बचाता है। यह एक पौधा-विशिष्ट सेटिंग है, कोई सार्वभौमिक मानक नहीं।
यह आम तौर पर होता है, क्योंकि बेकरी का भार मामूली होता है और बड़ी मात्रा में गर्मी के बजाय सटीक, दोहराए जाने वाले इंजेक्शन की आवश्यकता होती है। बाधाएँ विद्युत क्षमता और जल उपचार हैं, सिद्धांत नहीं।
यदि आप बेकरी स्टीम उपकरण निर्दिष्ट कर रहे हैं, तो दो दस्तावेज़ जो किसी परियोजना को सबसे तेज़ी से आगे बढ़ाते हैं, वे हैं ओवन शेड्यूल और प्रूफ़र की आर्द्रता की आवश्यकता - क्षमता का आंकड़ा नहीं। प्रति ओवन पल्स अवधि, एक साथ जलने वाले ओवन की संख्या, प्रूफ़र की निरंतर मांग और इसकी आर्द्रता बैंड, ओवन इनलेट पर आवश्यक दबाव, क्या भाप उत्पाद से संपर्क कर सकती है, और उपलब्ध विद्युत आपूर्ति भेजें। उनके साथ, एक इंजीनियरिंग समीक्षा कॉन्फ़िगरेशन, भाप-गुणवत्ता प्रावधान और जल-पक्ष पूर्वापेक्षाएँ स्थापित कर सकती है। यदि आप उस बातचीत से पहले मौजूद आकृतियों और आकारों को देखना चाहते हैं, तो विद्युत भाप जनरेटर रेंज आरंभ करने का स्थान है.





