2026-10-19
内容
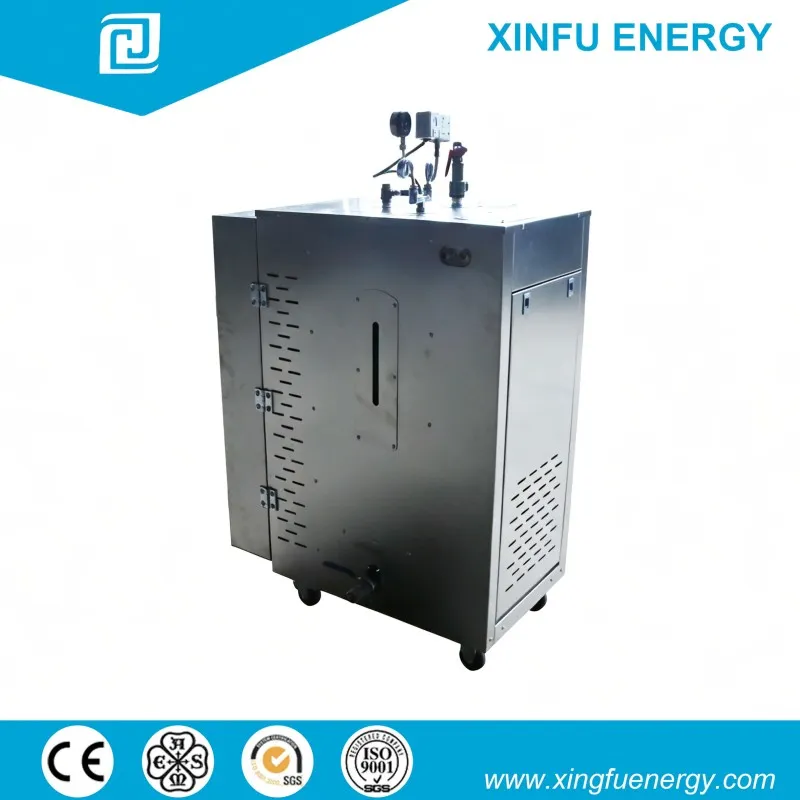
産業用蒸気の生成はボイラーを購入することではなく、プロセスを解決することが重要です。ベトナムの繊維工場は、4.5 バールで 120°C の安定した飽和蒸気を必要としていましたが、古いガス燃焼装置は 90 秒ごとにオン/オフを繰り返していました。生産量は18%減少した。彼らは「さらなる蒸気」を必要としませんでした。彼らは必要としていた カスタム産業用蒸気発生器 動作 - 正確な応答、ゼロダウンタイム、シームレスな PLC 統合。
それが私たちが毎日目にしている現実です。標準的な既製ユニットが故障するのは、製造品質が低いからではなく、熱負荷プロファイル、スペースの制約、自動化プロトコル、または排出目標との不整合が原因です。 Qingdao Xingfu Energy Equipment Co., Ltd. では、2012 年以来 1,200 台を超える専用の電気蒸気発生器を納入してきました。これは、カタログ品としてではなく、特定のプロセス加熱の課題に対する設計された対応としてです。
食品加工における蒸気需要はバッチ滅菌中に急増しますが、一夜にして維持レベルまで低下します。化学反応器には、許容誤差 ±0.05 bar 以内の安定した 3.2 ~ 3.8 bar の圧力が必要です。自動車塗装ラインでは、露点 ≤-40°C のオイルフリーの乾燥蒸気が必要です。一般的な 500 kW ボイラーでは、これらのいずれも確実に供給できません。
各プロジェクトは次から始めます。 プロセス熱監査: 実際の流量、圧力減衰曲線、起動ランプ時間、および既存の制御アーキテクチャ (Modbus RTU? Profibus DP? BACnet MS/TP?) を測定します。その場合にのみ、以下を指定します。
ポーランドのある顧客は、1.8 MW ガスボイラーを 2 台の並列 S-300E ユニットに置き換えました。各ユニットはピーク染色シフトに合わせたサイズでした。結果: 生地 1 kg あたりのエネルギーコストが 27% 削減され、排ガス損失がなく、暗号化された MQTT を介した完全なリモート診断が実現しました。
一部のサプライヤーは、ゲージの交換や銘板の追加による「カスタマイズ」を提供しています。本当のカスタマイズとは、コア システムを再設計することを意味します。当社の技術チーム (28 人の認定エンジニア、65 人の ASME 認定溶接工、および 21 人の社内 QA 検査員) は、管板応力の有限要素解析から UL 508A パネル設計および CE 適合性試験に至るまで、スタック全体を所有しています。
当社は溶接、水圧試験、試運転を外注しません。すべてのユニットは次のことを行います。
マレーシアのパーム油精製所は、給水硬度 350 ppm までの 10 bar/180°C の蒸気を要求しました。標準的なステンレスボイラーは 4 か月で拡張されます。内部の水循環経路を再設計し、導電率フィードバックを備えた二段階自動ブローダウンを追加し、二重配管 2205 を指定しました。ユニットは最初のスケール除去の 22 か月前に稼働しました。ダウンタイムや化学薬品の投与はありませんでした。
信頼性は MTBF だけでは測定されません。何かが変化したときにどれだけ早く回復するかが重要です。インドネシアの繊維工場では ERP システムをアップグレードし、RS-485 の代わりに Modbus TCP が必要になりました。以前のサプライヤーは、ファームウェアの書き換えと再認定に 14 週間かかると見積もりました。当社のエンジニアリング チームは、更新された通信モジュールと完全な FAT ドキュメントを 5 営業日で納品しました。なぜ?すべての S シリーズ コントローラーは、文書化された API フックを備えたオープンソースの Linux ベースのファームウェアを使用しているためです。
物流にも信頼性を組み込みます。各ユニットには以下が同梱されます:
「統合のサプライズ」はありません。 「来月誰かを送ります」なんてことはありません。スケジュール通り、仕様通り、オンデマンドで蒸気を発するだけです。
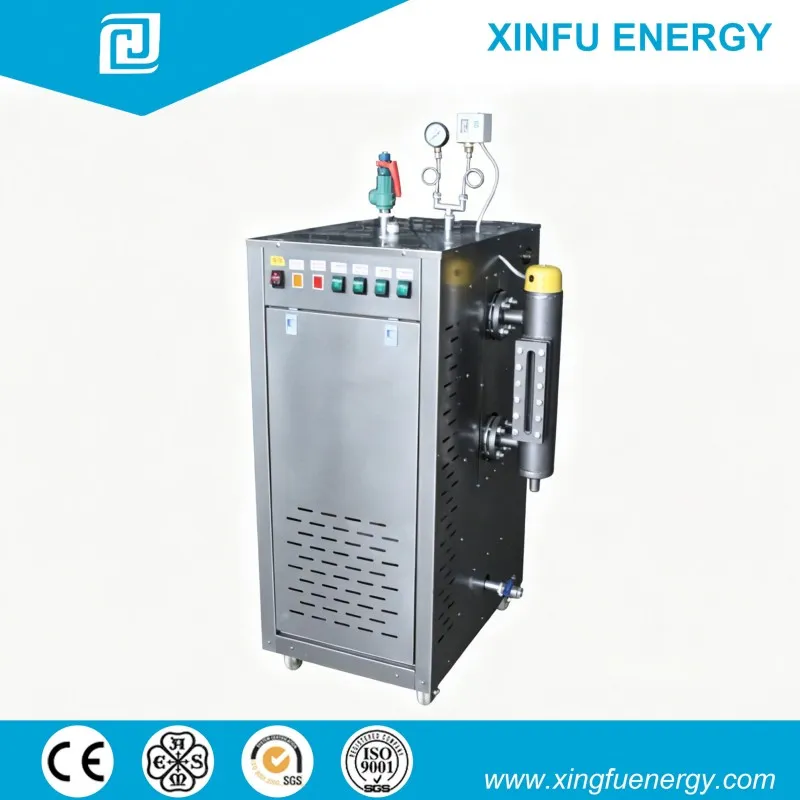
カスタム産業用蒸気発生器は、何が追加されるかによって定義されるのではなく、何が排除されるかによって定義されます。サイジングにおける推測、排出ガスコンプライアンスにおける不確実性、自動化の引き継ぎにおける摩擦、長期稼働時間におけるリスクなどです。 2010 年以来、青島興福はすべての注文を取引ではなく熱工学業務として扱ってきました。
プロセスに再現性があり、クリーンで応答性の高い蒸気が必要であり、現在のソリューションでは確実性ではなく妥協がもたらされている場合は、データから始めます。パンフレットではありません。価格表ではありません。実際の圧力曲線。本物の給水品質。実際の PLC スキャン時間。そこから信頼性の高いプロセス加熱が始まります。