


2026-10-04
内容
蒸気ボイラーは総産業エネルギーの 15 ~ 30% を消費しますが、ほとんどの施設は依然として効率ではなく信頼性を重視して設計されたユニットを稼働させています。私たちは 127 を超える設備で蒸気損失を測定しました。改造やインテリジェント制御なしで 5 年間運転すると、平均熱効率は 72% に低下します。それは単なる燃料の無駄ではありません。地域の電気料金またはガス料金によって異なりますが、1 時間あたり 1 トンのボイラーあたり、回避可能な年間運用コストは 48,000 ~ 192,000 ドルとなります。
アン 省エネ蒸気ボイラー 単一のアップグレードによって定義されるものではありません。それは、材料科学、リアルタイムの熱管理、システム対応の自動化という、交渉の余地のない 3 つの層の統合です。青島興福能源設備では、理論上の仕様ではなく、現場で実証されたアーキテクチャとして、その原理に基づいて S シリーズ電気蒸気発生器を構築しました。
当社は、ベトナムの繊維工場、スペインの食品加工ライン、ポーランドの医薬品クリーンルームに 412 台のユニットを設置しました。すべての導入は、給水温度の変化、凝縮水戻り率、負荷サイクル頻度、周囲の熱損失を測定する熱監査から始まります。そうして初めて、ステンレス鋼構造 (304 または 316L)、電極ベースの加熱ゾーン、および圧力偏差の 0.8 秒以内に出力を調整する適応型 PID アルゴリズムを指定します。
これは段階的な改善ではありません。当社の S シリーズは、98.5% の電気から蒸気への変換効率を達成しており、排ガス損失、待機燃焼、ミネラルを多く含む水からのスケールの蓄積がありません。純粋な抵抗加熱で動作するため、排出ガスがゼロということは、バーナーの洗浄、すす吹き、耐火物の修理などのメンテナンスのダウンタイムがゼロであることを意味します。マレーシアのある顧客は、2.5 MW のガス火力ユニットから 2 台の並列 1.2 MW S シリーズ発電機に切り替えた後、ボイラー関連の年間労働時間を 63% 削減しました。
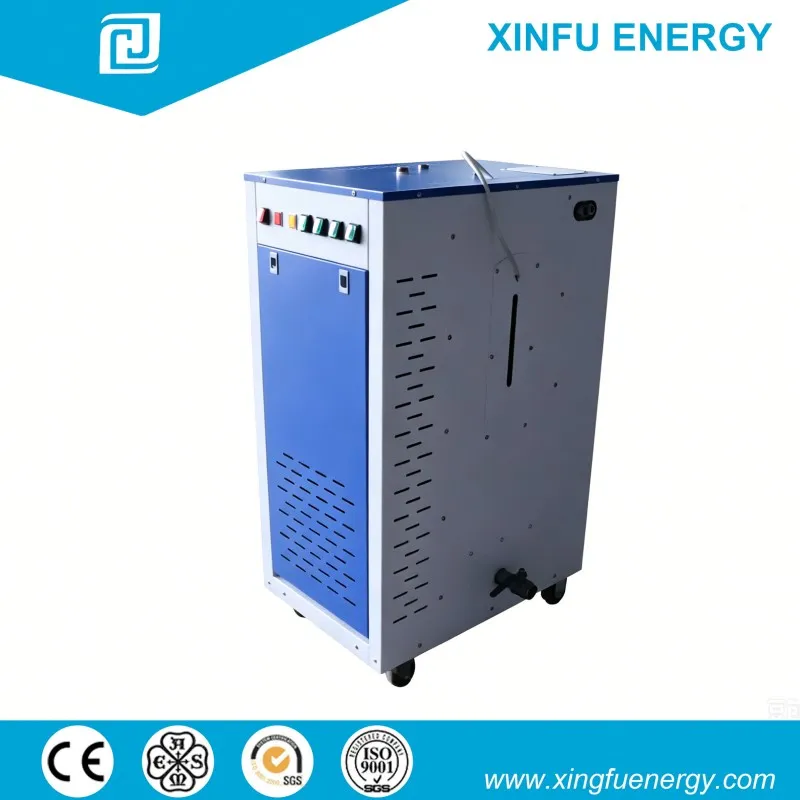
一部のメーカーは「最大 95% の効率」と謳っていますが、これは周囲 25°C、100% の定常負荷、蒸留水、配管損失がない実験室条件下でのみです。実際には、蒸気システムは 4 つの重要な点でエネルギーを損失します。それは、断熱されていないパイプからの熱放射、復水タンクから排出されるフラッシュ蒸気、制御バルブでの圧力調整、部分負荷での過大な容量の運転です。
私たちはこれを毎日目にしています。インドネシアの繊維染色会社は、「まだ動いている」という理由で、毎時 3 トンの古い石油ボイラーを保管しています。熱画像では、裸のヘッダーから 21% の表面熱損失が示されました。凝縮水回収率は 44% でした。実際の燃料から蒸気への効率は? 61.3%。これを S シリーズ インテリジェント蒸気ボイラーと断熱配管および閉ループ凝縮水回収モジュールに置き換えた後、運用コストが 39% 削減され、11 か月で投資回収が可能になりました。
違いは設計意図にあります。従来のボイラーは最大出力を得るために最適化されています。アン 省エネ蒸気ボイラー コールドスタートからピーク需要、週末のスタンバイまで、全デューティサイクルにわたって無駄を最小限に抑えるように最適化します。それには、埋め込みセンサー、熱疲労に強いステンレス鋼のベーパー チャンバー、および時間の経過とともに使用パターンを学習するファームウェアが必要です。すべてのメーカーがこれらの機能をコア アーキテクチャに組み込んでいるわけではありません。

省エネソリューションを選択することは、モデル番号を選択することではありません。これは、次の 3 つのエンジニアリング上の取り組みを検証することです。
当社では「ボイラー」の販売は行っておりません。当社は、すべての溶接における ISO 9001 トレーサビリティ、CE マーク付きの安全ロジック、および EU、ASEAN、および GCC 市場全体で有効なクラス B ボイラー認証を備えた、認定された蒸気供給システムを提供します。すべてのユニットは、青島の 70,500 平方メートルの施設から出荷される前に、72 時間の連続負荷テストを受けます。
運用コストの削減は、最高の効率数値を追求することではなく、隠れた損失を排除し、故障モードを減らし、生産量をプロセスの需要に正確に適合させることによってもたらされます。アン 省エネ蒸気ボイラー 3 つすべてを 10 年以上一貫して実行する必要があります。
だからこそ、私たちはまず耐久性を重視して設計し、次にインテリジェンスを重ねていきます。自動軌道溶接のみではなく、認定溶接工 (スタッフ 65 人) を使用する理由。当社の技術チームが単なる営業電話ではなく、現場調査に参加する理由。なぜなら、Steam はマーケティング上の主張を気にしないからです。物理学、精度、実証済みの実行にのみ反応します。
現在の蒸気コストが 1,000 kg あたり 12 ドルを超えている場合は、払いすぎている可能性があります。まずは無料の熱評価から始めてください。実際の負荷プロファイルをマッピングします。絶縁の完全性を比較します。凝縮液の戻りを監査します。次に、パンフレットに基づいてではなく、測定されたデルタに基づいて決定します。












