2026-10-18
内容
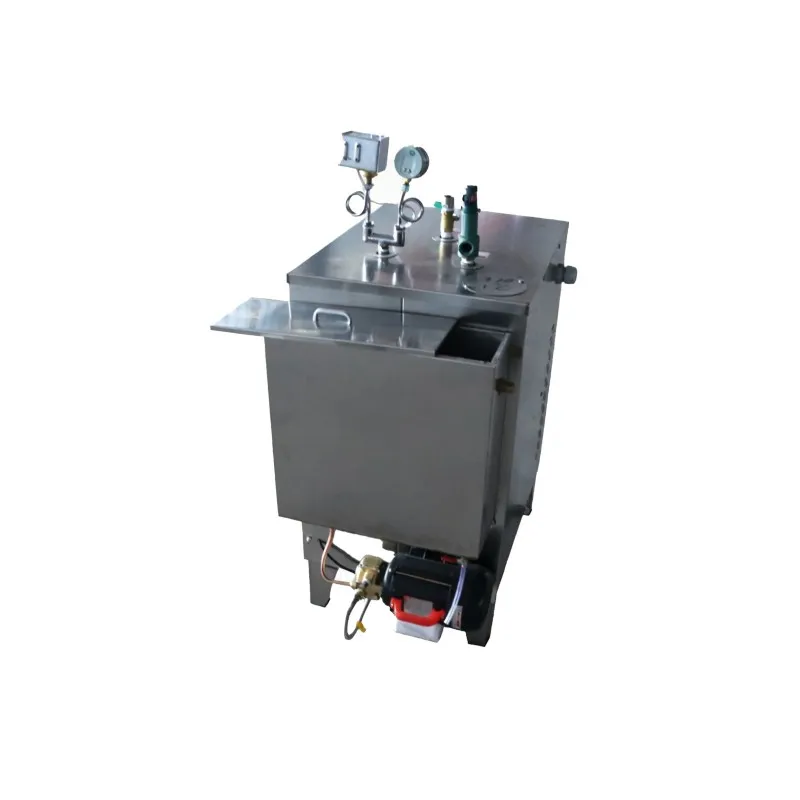
食品加工業者は、排出ガス、ダウンタイム、規制リスクを発生させずに、安定した安全な熱エネルギーを提供するという絶え間ないプレッシャーに直面しています。低温殺菌、滅菌、ジャケット付きケトル、および CIP システムでは、蒸気は交渉の余地がありません。しかし、従来のガス焚きボイラーは燃焼の危険性をもたらします、「いいえ」x コンプライアンスの問題、および重要なプロセスポイント付近での蒸気品質の変動。そのため、東南アジア、東ヨーロッパ、ラテンアメリカのさらに多くの工場が現在、 食品加工用工業用電気ボイラー—一時しのぎとしてではなく、主要な将来性のある熱コアとして。
それは「環境に配慮する」ということではありません。それは精度の問題です。電気蒸気発生器は、コールドスタートから最大定格圧力まで 90 秒以内に応答します。ガスボイラーは安定するまでに 15 ~ 25 分かかります。 45 分ごとにバッチ低温殺菌を実行している乳製品プラントでは、この遅れにより、オペレーターは貯蔵タンクを過熱するか、一貫性のない原木削減を受け入れることを余儀なくされます。完全自動電動ユニットに切り替えた後、顧客が蒸気温度の変動を±8℃から±1.2℃に削減し、製品の保存寿命が直接的に向上し、手戻りが減少したのを見てきました。
燃焼ゼロとは、排ガス凝縮液がゼロ、包装ライン付近の一酸化炭素リスクがゼロ、年次煙突試験が不要であることを意味します。ステンレス鋼構造により、ISO 22000 監査で重要な蒸気への鉄の浸出が排除されます。すべての Xingfu 電気蒸気ボイラーは、ASME セクション VIII 部門の 316L ステンレス容器と配管を使用しています。 1– 評価で、すべての溶接に完全なトレーサビリティが備わっています (スタッフの 65 人の認定溶接者がこれを毎日確認します)。
しかし、信頼性は素材以上のものに左右されます。それは統合についてです。当社の S シリーズ ユニットは、アドオン モジュールとしてではなく、事前設定された Modbus TCP および BACnet MS/TP プロトコルとともに出荷されます。あるポーランドの食肉加工業者は、試運転から 2 時間以内に蒸気圧力フィードバックを Siemens S7-1500 PLC に直接統合しました。ゲートウェイもプロトコルコンバータもベンダーロックインもありません。
購入者の中には、洗濯やドライクリーニング用に作られた低コストの電気ボイラーを選択する人もいます。食品環境ではすぐに失敗します。なぜ?まず、デューティ サイクルの不一致です。食品ラインは毎日 16 ~ 24 時間稼働します。既製のユニットは全負荷で 4 時間後に出力が低下します。第二に、水処理の盲目です。「電気 = スケールなし」と思い込み、給水の脱気を省略する人が多くいます。間違っている。特に断続的な負荷がかかる場合には、依然として発熱体に硬度の堆積物が形成されます。第三に、認証のギャップ: CE だけでは食品グレードの蒸気純度をカバーできません。滅菌サイクルには EN 285 への準拠が必要で、ステッカーだけではなく内部検証レポートも必要です。
Xingfu は 3 つすべてに対応します。同社の高出力電気蒸気ボイラーは、30 日以上連続して 100% の定格出力を維持します。各ユニットには、オプションの統合脱気装置と導電率ベースのブローダウン制御が含まれています。シリアル番号の付いたすべてのボイラーには、工場の実験室ではなく出口ノズルで測定された完全な EN 285 テストレポートが付属しています。私たちはあなたの水質を想定しません。マージンを構築します。

パンフレットのワット数は忘れてください。次の 4 つのハードメトリクスに焦点を当てます。
これらはあると便利なものではありません。これらは、プロセスを可能にする機器をメンテナンスの責任から切り離すものです。インドネシアの顧客は、老朽化したガスボイラー 3 台を、5 つの生産ラインに供給する 600 kW Xingfu ユニット 1 台に置き換えました。年間保守コストは 63% 削減されました。さらに重要なことは、蒸気関連のライン停止が年間 11 件から 1 件に減少したことです。 ROI はエネルギーの節約ではなく、稼働時間、一貫性、監査の準備にありました。
Steam はインストールされているのではなく、設計されています。 Xingfu の技術チームが施設の設計段階での打ち合わせに参加するのはそのためです。売らないこと。ピーク負荷プロファイルをモデル化するには、電力供給能力 (変圧器のサイジングを含む) を検証し、凝縮水回収の実現可能性をマップします。コンクリートを流し込む前に、既存の 400V バスに補強が必要かどうかを知らせます。実際の kWh/kg 蒸気 (断熱されていない配管での熱損失を含む) が計算されるため、TCO モデルはスプレッドシートの楽観主義ではなく現実を反映します。
これは理論的なものではありません。 2012 年以来、同社のエンジニアは、スペインの少量バッチソースメーカーからマレーシアの 24 時間 365 日の乳児用粉ミルクラインに至るまで、1,200 を超える食品工場のレイアウトを検討してきました。標準納品には、完全な I/O 回路図、P&ID マークアップ、および両当事者が署名した FAT ドキュメントが含まれています。 「完成したまま」の驚きはありません。
アン 食品加工用工業用電気ボイラー オンデマンドで滅菌グレードの蒸気を生成すること、絶え間ない操作に耐えること、摩擦のない統合という 3 つのことを完璧に実行する必要があります。火を電気に置き換えるわけではありません。不確実性をコントロールに置き換えることです。それは、熱システムを単なる装置ではなく、重要なプロセスステップとして扱うパートナーを選ぶことから始まります。