


2026-07-25
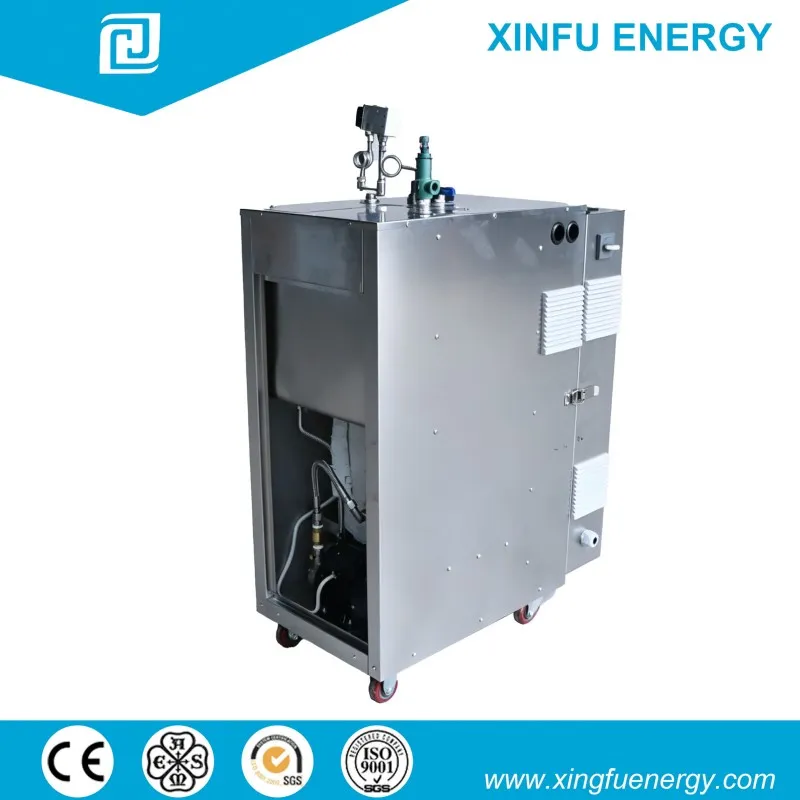
産業運営では、時間通りに到着し、負荷がかかっても安定し、安全性や排出ガスを決して損なうことのない蒸気が求められます。圧力要件が 10 bar を超える場合、特にピーク容量よりも一貫性が重要な場合には、産業用電気蒸気発生器 システムはオプションではなくなります。滅菌、繊維染色、食品加工、精密化学合成の根幹となります。
私たちは、クライアントが老朽化したガス焚きボイラーを交換しても、電圧の不安定さ、変圧器のサイズ不足、制御プロトコルの不一致などの新たなボトルネックに直面するのを見てきました。コミッショニングで PLC 統合用の I/O マッピングが欠落していることが判明するまで、「完全自動化」とはプラグ アンド プレイを意味すると考えていた人もいます。実際の信頼性はデータシート上の仕様ではありません。冷間始動時に蒸気が 200 °C で 15 バールにどれだけ速く到達するか、8 時間のシフト全体で温度が ±1.5 °C 以内にどれだけ厳密に保たれるか、そしてメンテナンス チームが海外のファームウェアのアップデートを待たずに発熱体の故障を診断できるかどうかが重要です。
ガスまたは石油を燃料とするシステムは、ターンダウン率が 30% を下回るのに苦労しています。部分負荷では効率が急激に低下し、蒸気の品質も低下します。電気蒸気発生器は、燃焼効率の低下、煙道損失、空燃比ドリフトを排除します。抵抗加熱により、グリッドから蒸気へのエネルギー変換率は 99.5% を超えます。熱交換器の汚れもありません。バーナー調整サイクルはありません。毎年の排ガス分析はありません。
ただし、すべての電気ユニットが高圧蒸気を確実に供給できるわけではありません。ほとんどのコンパクトモデルの上限は 8 bar です。真の工業用グレードのユニットは、次の状態を維持しながら 15 ~ 25 バールに耐える必要があります。 熱衝撃ゼロ 急速な立ち上げ中。それには、次の 3 つの譲れない設計要素が必要です。
これらがなければ、スケーリングは 6 か月で構築されます。要素の燃え尽き症候群は 18 か月後に急増します。そして、「ゼロエミッション」は理論上のものになり、実際に実行できるものではなくなります。
エンジニアの中には、電気蒸気発生器をドロップイン交換品として扱う人もいます。そうではありません。電圧許容差が重要です。400 kW のユニットでは 400 V AC で 577 A を消費し、クラス II サージ保護と高調波フィルタリングが必要です。保護されていない回線で THD >18% を測定したところ、起動時にブレーカーが作動しました。
さらに一般的なのは、コントロールのミスアライメントです。ポーランドの顧客は Modbus RTU を指定しましたが、DCS は BACnet MS/TP のみを受け入れました。再配線には 3,200 ユーロの費用がかかり、生産が 11 日遅れました。修正は?コミッショニング前のプロトコル チェック: 通信プロトコル、ボー レート、レジスタ マップ、および物理層 (RS-485 終端、シールド接地) を確認します。 Qingdao Xingfu Energy Equipment のすべての S シリーズ ユニットには、Siemens Desigo、Honeywell Experion、YOKOGAWA CENTUM VP 用の工場出荷時の設定ファイルが含まれています。
インスタレーションは宇宙の規律にも左右されます。コンパクトとは「どこにでも収まる」という意味ではありません。これらのユニットには、最低 800 mm の保守スペース、フラッシュ蒸気の速度に合わせたサイズの凝縮水戻り配管、および建物の敷地を共有するのではなく、専用の接地棒が必要です。どのステップもスキップすると、振動によって引き起こされる微小亀裂が 14 か月以内にステンレス溶接部に発生します。

インドネシアの繊維工場では、毎時 3 トンのガスボイラーの代わりに、毎時 1.5 トンの電気蒸気発生器が導入されました。周囲温度が 38°C に達し、湿度が 92% に達した場合でも、蒸気圧は 22 日サイクルにわたって 18 bar ±0.3 bar で一定に保たれました。エネルギー消費量は旧システムと比較して 27% 減少しました。さらに重要なことは、26 か月の運用で計画外のシャットダウンが発生していないことです。
どうやって?違いを生んだのは次の 3 つです。
すべてのユニットには、油圧回路図、CE 適合宣言書、ASME セクション VIII 部門など、ISO 9001 認定の文書パックが付属しています。 1 計算レポート。 「認証保留中」条項はありません。出荷後の書類手続きの遅れはありません。
サプライヤーに問い合わせてください: 熱サイクル耐久性に関するサードパーティのテストレポートを提供してもらえますか?あなたの溶接工は ASME セクション IX 認定を保持していますか? それとも社内カードだけを保持していますか?あなたの品質管理ラボは ISO/IEC 17025 の認定を受けていますか?
青島興福エネルギー設備は各基準を満たしています。同社の 21,000 平方メートルの作業場にはフルサイクル テスト ベイがあり、出荷前にすべてのユニットが全負荷で 72 時間稼働します。同社の技術スタッフ 78 名には、圧力機器設計の認定を受けたエンジニア 28 名が含まれており、そのうち 21 名は ASME BPVC スタンプを保持しています。すべての溶接工は、青島市労働局の監査を追跡できる有効な認定カードを携帯しています。
輸出経験がそれを裏付けています。スペインの製薬工場、モンゴルの乳製品加工業者、マレーシアのゴム加硫ラインで 2014 年以来継続的に稼働しているユニットは、5 年間の現場故障率が 0.7% 未満であることを示しています。それは、障害が起こらないからではなく、根本原因分析が次世代の設計反復に直接反映されるからです。
蒸気圧力が製品の品質を決定する場合、ダウンタイムには 1 分あたり数千ドルのコストがかかり、排出ガスコンプライアンスは四半期ごとに監査されます。 産業用電気蒸気発生器 解決策は前払い料金の安さではありません。それは、予測可能な稼働時間、検証可能な認定、そして文字通り、技術的にあなたの言語を話すエンジニアリング サポートです。まずは蒸気の質から始めましょう。そこから構築します。













